Электролизеры и получение водорода: полное техническое руководство
Введение. Почему классический обзор недостаточен
Большинство статей об электролизе воды ограничиваются перечислением типов электролизеров (щелочные, PEM, SOEC) и базовыми формулами Фарадея. Однако на практике ключевые вопросы возникают вокруг теплового режима работы, выбора конкретной щелочи (не только KOH), зависимости подводимого напряжения от температуры электролита, а также опасных явлений, таких как локальное кипение на поверхности электродов. Данная статья ликвидирует эти пробелы, предоставляя инженерный взгляд на процесс электролиза.
Подводимое напряжение и нагрев электродов
Напряжение на ячейке электролизера складывается из обратимого напряжения (≈1,23 В при 25°C), анодного и катодного перенапряжений, а также омического падения в электролите и на контактах. При увеличении плотности тока (j, А/см²) резко растут активационные потери, что приводит к выделению тепла по закону Джоуля-Ленца в приэлектродных слоях. Нагрев электродов (особенно анода) может достигать 30–50°C выше температуры основной массы электролита.
Зависимость напряжения от температуры
Обратимое напряжение снижается с ростом температуры (dE/dT ≈ -0,45 мВ/К). Однако при нагреве электролита от 60°C до 90°C омическое сопротивление падает в 1,5–2 раза из-за роста подвижности ионов. Поэтому рабочее напряжение при 80–90°C на 0,3–0,5 В ниже, чем при 40°C, при одинаковой плотности тока. В промышленных щелочных электролизёрах поддерживают 80–90°C, но избегают перегрева выше 95°C (риск закипания).
Локальный перегрев электродов — основная причина деградации каталитических покрытий и коробления тонких пластин. Современные конструкции используют принудительную циркуляцию электролита, а также ребристые или перфорированные электроды для улучшения теплоотвода.
Кипение электролита и его последствия
Кипение в электролизёре — явление крайне нежелательное, но оно может возникать локально, если плотность тока превышает 0,5–0,6 А/см² в щелочной среде. Пузырьки пара при кипении резко увеличивают омическое сопротивление (газовая фаза не проводит ток), вызывают «сухой» контакт на части электрода, ведут к перегреву и оплавлению. Кроме того, при кипении выделяется аэрозоль щелочи, что коррозионно опасно и требует каплеуловителей.
Для предотвращения кипения в промышленных аппаратах поддерживают избыточное давление до 10–30 бар, что повышает температуру кипения электролита до 160–200°C. Это позволяет эффективно работать при 120–150°C без парообразования (например, в высокотемпературных щелочных электролизёрах). При атмосферном давлении нельзя превышать 95°C при концентрации KOH 25–30%.
Типы электролита: гидроксид калия, натрия, лития и их смеси
Хотя во многих источниках упоминается только KOH, на практике используют несколько вариантов. Каждый имеет свои преимущества и ограничения:
- Гидроксид калия (KOH) — максимальная электропроводность среди гидроксидов (при 25% и 80°C до 0,8 См/см). Наиболее распространен для промышленных электролизеров. Недостаток: высокая стоимость по сравнению с NaOH.
- Гидроксид натрия (NaOH, едкий натр) — дешевле KOH, но его вязкость выше, а максимальная проводимость на 15–20% ниже. Используется в бюджетных установках и для электролиза с твёрдыми полимерными электролитами. Менее агрессивен к некоторым сортам стали.
- Гидроксид лития (LiOH) — применяется как добавка (1–5%) для снижения коррозии в высокотемпературных системах, так как Li⁺ образует защитный слой на никелевых электродах.
- Смеси KOH + NaOH + LiOH — эвтектические смеси и тройные системы позволяют расширить рабочий интервал температур, повысить проводимость и уменьшить кристаллизацию при остывании.
Сравнительная таблица свойств щелочных электролитов (при 80°C, 30 мас.%)
| Параметр | KOH | NaOH | LiOH |
|---|---|---|---|
| Удельная проводимость (См/см) | 0,72 | 0,58 | 0,21 |
| Растворимость при 20°C (г/100г воды) | 112 | 109 | 12,8 |
| Температура кристаллизации для 30% раствора (°C) | -12 | +2 | высокая (>10) |
| Относительная стоимость | высокая | низкая | очень высокая |
При выборе электролита также учитывают склонность к пенообразованию (NaOH пенится сильнее) и совместимость с диафрагмой (асбестовые, никелевые оксидные, полимерные). Для лабораторных электролизёров часто используют NaOH из-за доступности, для долгосрочной промышленной эксплуатации предпочтительнее KOH.
Зависимость тока от площади электрода. Почему размер решает
Теоретический выход водорода (по закону Фарадея) прямо пропорционален току. Однако ток, который способен пропустить электролизёр при заданном напряжении, определяется сопротивлением ячейки, которое обратно пропорционально активной площади электродов. Увеличение площади пластин при фиксированном напряжении снижает плотность тока (j = I/S), уменьшая перенапряжения и омические потери.
На практике это означает: при прочих равных условиях удвоение площади электродов позволяет либо удвоить производительность при том же напряжении, либо снизить напряжение на 0,2–0,3 В для той же силы тока. Однако слишком большая площадь требует увеличения габаритов и объёма электролита, что повышает капитальные затраты. Оптимальная плотность тока для никелевых электродов в щелочи — 0,2–0,4 А/см².
Типы электродов и каталитические покрытия
Материал электрода влияет на перенапряжение выделения водорода и кислорода. Гладкие никелевые электроды имеют перенапряжение около 0,3–0,4 В при 0,2 А/см². Для снижения используют пористые покрытия и активированные поверхности:
- Никель Ренея (сплав Ni-Al с последующим выщелачиванием алюминия) — развитая поверхность, перенапряжение водорода падает до 0,1–0,15 В.
- Покрытия из сульфидов никеля — устойчивы в щелочах, обладают псевдометаллической проводимостью.
- Оксиды рутения и иридия — для кислородного электрода в PEM и щелочных системах с обратной полярностью.
Важный момент: при нагреве электродов выше 90°C и одновременном выделении кислорода происходит ускоренное окисление никеля (образование NiOOH), что увеличивает электросопротивление. Поэтому в интенсивных режимах требуются легированные покрытия (никель-кобальт, никель-вольфрам).
Типы аппаратов для электролиза: от AEL до SOEC
Помимо стандартных трёх типов, рассмотрим особенности с точки зрения нагрева и выбора щелочи:
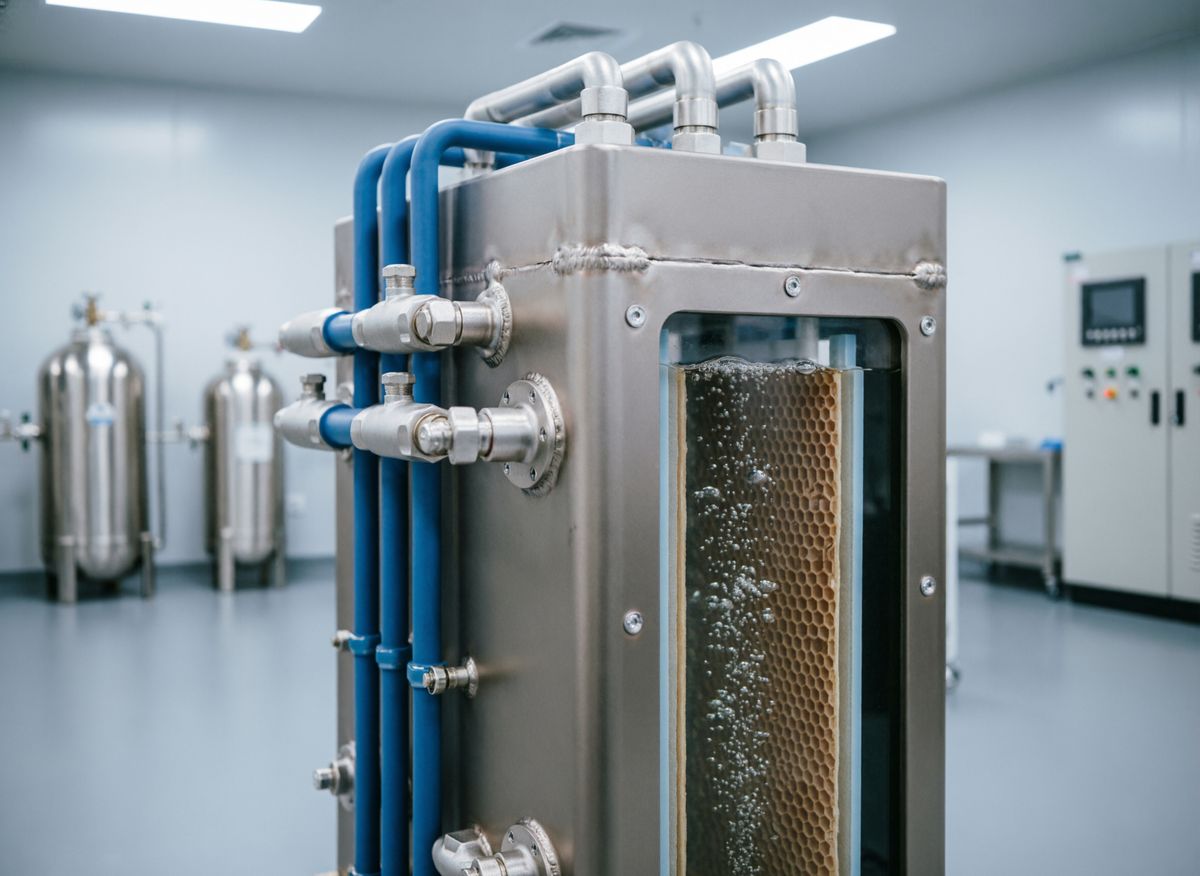
- Щелочные (AEL): Работают с KOH или NaOH при 70–90°C. Давление до 30 бар. Требуют тщательного контроля температуры, чтобы избежать кипения.
- PEM-электролизеры: Используют твердую мембрану (Nafion), жидкая щелочь не применяется, но проблема тепла на электродах стоит острее из-за тонких каталитических слоёв. Отвод тепла — через пластины охлаждения.
- Твердооксидные (SOEC): Работают при 700–900°C, тепло — не проблема, а ресурс. Электролит — керамика.
- Анионообменные (AEM): Могут использовать низкоконцентрированные растворы KOH или карбонаты, перспективны при 50–70°C.
Материалы пластин и водородная совместимость
Пластины электролизера (биполярные пластины) изготавливают из никеля, нержавеющей стали (AISI 316L, 904L) и титана. Никель идеален для щелочи, но дорог. Сталь дешевле, но при нагреве выше 80°C в агрессивной среде KOH возможна коррозия и выделение ионов железа, которые осаждаются на мембране. Лучший компромисс — сталь с никелевым гальваническим покрытием.
Также важна проблема водородной болезни металлов (охрупчивания), которая подробно рассмотрена в отдельном разделе. Кратковременный перегрев электродов и локальное кипение ускоряют диффузию водорода в сталь.
Применение водорода. Водородные горелки и накопление H₂
Водород из электролизёра используется в водородных горелках для резки и пайки металлов (температура пламени до 2800°C). При сжигании гремучего газа (смеси 2:1) температура ещё выше, но опасность детонации чрезвычайно велика. Для накопления водорода применяют композитные баллоны (до 700 бар), металлогидридные аккумуляторы (например, LaNi₅H₆) или криогенное хранение. При хранении в баллонах выделяется тепло сжатия, что требует медленной зарядки или внешнего охлаждения.
Техника безопасности при работе с гремучим газом
Водород, получаемый электролизом (в смеси с кислородом или воздухом), образует взрывоопасные смеси в диапазоне 4–75% объёмных. Основные правила безопасности:
- Обязательное использование гидравлических затворов (водяных) на выходе газа для предотвращения обратного удара пламени.
- Подальше от электролизера — никаких искрящих выключателей, реле, коллекторных двигателей.
- Электролизёр должен быть заземлён, все соединения газовых линий выполнены из металла (без пластика, накапливающего статику).
- Принудительная вентиляция помещения: водород легче воздуха, скапливается под потолком, достаточно 4% для взрыва.
- Использование датчиков утечки H₂ с порогом срабатывания 10% НКПР (0,4% объёма).
Водородная болезнь металлов (охрупчивание)
Атомарный водород, образующийся на катоде, способен диффундировать в кристаллическую решётку стали. При температурах выше 150°C или в зонах локального перегрева он взаимодействует с углеродом (цементитом), образуя метан CH₄. Газовые пузырьки создают внутреннее давление, вызывая микротрещины и охрупчивание. Это явление называется водородная болезнь. Для защиты применяются стали с низким содержанием углерода (08Х18Н10), никелевые покрытия или полностью безуглеродистые сплавы (никель, медь).
В электролизёрах водородной болезни подвержены токоподводы, корпуса из обычной стали. Поэтому в контакте с горячим электролитом и водородом следует использовать только легированные аустенитные стали или титан.
Трудозатраты и энергоэффективность производства водорода
Реальное потребление энергии электролизёром составляет от 3,8 до 5,5 кВт·ч на нормальный кубометр водорода. При капитальных затратах $500–1000/кВт, для установки 1 МВт требуется обслуживающий персонал — 1 оператор в смену (автоматизированные системы). Основные трудозатраты приходятся на замену электролита (раз в 4–6 месяцев), промывку пластин от осадков карбонатов и шлама, а также регенерацию диафрагмы.
Экономически производство водорода щелочным электролизом оправдано при цене электроэнергии менее 0,05 $/кВт·ч. При нагреве электролита до 90°C (вместо 25°C) энергозатраты сокращаются на 10–12%, что окупает затраты на теплоизоляцию и подогрев за несколько месяцев непрерывной работы.
Похожие статьи