Индукционные нагреватели
Введение. Почему индукционный нагрев превосходит традиционные методы
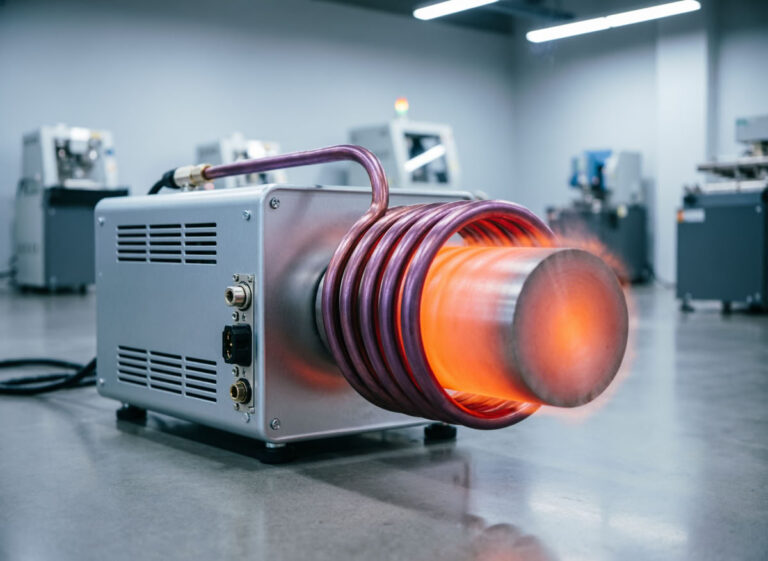
Нагрев токами высокой частоты (ТВЧ) — бесконтактный метод, основанный на генерации вихревых токов внутри проводящего материала под действием переменного электромагнитного поля. В отличие от газовых горелок или печей сопротивления, ТВЧ обеспечивает локальный нагрев с высокой плотностью мощности, что критически важно для поверхностной закалки, пайки твердым припоем и термообработки сложных деталей. Основное инженерное преимущество — возможность точного контроля нагретой зоны и скорости подъёма температуры.
Принцип действия: от выпрямителя до вихревых токов
Типовая ТВЧ-установка состоит из выпрямителя, фильтра, инвертора (транзисторный или на IGBT-модулях) и индуктора — катушки индуктивности. Переменный ток частотой от 5 кГц до нескольких МГц создаёт быстроизменяющееся магнитное поле. Это поле индуцирует в металле заготовки вихревые токи (токи Фуко), которые выделяют тепло по закону Джоуля-Ленца. Нагрев начинается с поверхности и распространяется вглубь за счёт теплопроводности.
При этом распределение плотности тока в проводнике описывается эффектом вытеснения тока к поверхности (скин-эффект). Уже на глубине равной δ плотность тока падает в е раз (≈37%).
Расчёт глубины скин-слоя (глубины проникновения)
Глубина проникновения δ (мм) — главный конструктивный параметр. Она определяет, какой слой будет нагрет преимущественно вихревыми токами. Формула для немагнитных материалов (медь, алюминий, аустенитная сталь выше точки Кюри):
Для ферромагнитных сталей (ниже точки Кюри, ≈750°C) μ_r достигает 100–400 на начальных этапах нагрева, что резко уменьшает δ до 0,1–0,5 мм даже на средних частотах. При нагреве выше точки Кюри материал становится парамагнитным (μ_r≈1), глубина проникновения возрастает в 10–20 раз, что требует увеличения времени выдержки для прогрева глубинных слоёв.
Таблица глубины скин-слоя для различных материалов (f = 100 кГц)
| Материал (20°C) | ρ, 10⁻⁸ Ом·м | μ_r | δ, мм |
|---|---|---|---|
| Медь | 1,72 | 1 | 0,21 |
| Алюминий | 2,65 | 1 | 0,26 |
| Сталь 45 (ферромагнитная) | 12 | 200 | 0,09 |
| Сталь 45 выше 750°C | 112 | 1 | 1,68 |
| Нержавейка 12Х18Н10Т | 70 | 1 | 1,33 |
При закалке используют частоты, где δ составляет 0,5–2 мм — это обеспечивает нагрев поверхностного слоя на нужную глубину без перегрева сердцевины.
Выбор частоты индукционного нагрева: от 1 кГц до 10 МГц
Диапазон частот условно делят на три зоны в зависимости от требуемой глубины закалки (h) и диаметра детали:
- Низкие частоты (1–10 кГц): глубина слоя 5–15 мм, применяются для сквозного нагрева заготовок большого диаметра, нагрева под ковку.
- Средние частоты (20–200 кГц): глубина 0,8–3 мм — классический выбор для поверхностной закалки валов, шестерён, коленвалов.
- Высокие частоты (0,5–10 МГц): глубина 0,05–0,5 мм — локальная закалка кромок, пайка микроэлементов, нагрев тонких листов.
На практике частоту назначают из условия: требуемая глубина закалки hЗ = (0,4–0,8)δ. Если требуется более глубокий нагрев, используют комбинированный режим — нагревают ТВЧ, а затем выдерживают для теплопроводности.
Конструкция индукторов и материалы
Индуктор — многовитковая медная трубка (обычно прямоугольного сечения), по которой протекает ток высокой частоты и охлаждающая вода внутри. КПД передачи энергии зависит от зазора между индуктором и деталью (оптимум 2–5 мм). Магнитопроводы (феррит, листовая электротехническая сталь) концентрируют поле в нужной зоне, повышая эффективность на 20–40%.
- Спиральные индукторы — для цилиндрических деталей.
- Петлевые (шлейфовые) — для нагрева плоских поверхностей.
- Щелевые индукторы — для локальной закалки кромок.
Медные индукторы подвержены эрозии и перегреву, поэтому их покрывают серебром или выполняют из хромовой бронзы для увеличения ресурса. Емкостная компенсация (конденсаторные батареи) обязательна для снижения реактивной мощности.
Индукционная закалка: режимы, структура, мартенсит
Индукционная поверхностная закалка — наиболее распространённое применение ТВЧ. Деталь (вал, шестерня, кулачок) помещается в индуктор, нагревается за секунды до 850–1000°C и затем мгновенно охлаждается душем (вода, полимеры). В результате формируется слой мартенсита высокой твёрдости (55–62 HRC) при вязкой сердцевине.
Параметры закалки стали 45 (среднеуглеродистая)
- Частота: 60–100 кГц (глубина закалки 1,2–2,0 мм).
- Удельная мощность: 0,8–2,5 кВт/см² поверхности.
- Время нагрева: 2–8 секунд в зависимости от диаметра.
- Температура закалки: 860–900°C, охлаждение водой 10–30°C.
После закалки ТВЧ обязателен низкий отпуск (150–200°C) для снятия напряжений, часто выполняемый также индукционным способом.
Пайка индукционным нагревом: преимущества перед паяльниками и горелками
Индукционная пайка идеальна для медных, латунных, стальных узлов, особенно в массовом производстве (теплообменники, фитинги, наконечники кабелей). Процесс занимает 3–15 секунд, припой (кольца, паста, проволока) расплавляется точно в зоне соединения без окисления и перегрева соседних зон. Контроль температуры оптическим пирометром или термопарой.
Для пайки меди чаще используют частоты 200–400 кГц (глубина скин-слоя 0,2 мм, эффективно греет тонкий поверхностный слой). Расчёт мощности: 500–2000 Вт на квадратный сантиметр паяемого шва. Припой — серебряные, медно-фосфористые или оловянно-свинцовые композиции.
Теплофизика процесса: распределение температур и глубина закалки
Нагрев ТВЧ неоднороден по толщине. Закон изменения температуры по координате x от поверхности описывается решением уравнения теплопроводности с внутренним источником тепла q(x,t), пропорциональным квадрату напряжённости поля. В зоне скин-слоя температура растёт быстрее, затем тепло распространяется вглубь.
Критерий технологичности — большая глубина закалки может быть получена либо низкой частотой (глубокий δ), либо длительным нагревом с тепловой диффузией. Однако перегрев поверхности ограничен температурой плавления.
Режимы нагрева: непрерывно-последовательный, одновременный, сканирующий
- Одновременный нагрев — вся деталь внутри индуктора, нагревается вся поверхность. Подходит для коротких заготовок.
- Непрерывно-последовательный (сканирование) — деталь перемещается относительно индуктора, закаливаясь зоной за зоной. Используется для длинных валов, труб, рельсов.
- Импульсный нагрев — короткие высокоинтенсивные импульсы, идеален для микро-закалки зубьев.
Режим сканирования обеспечивает наименьшую деформацию и самый равномерный слой, но требует координатного управления и гидравлического привода.
Энергоэффективность и КПД установок ТВЧ
КПД современных транзисторных ТВЧ-генераторов достигает 90–96% (против 50–65% для ламповых). Однако общий КПД системы «электричество — нагрев детали» с учётом потерь в индукторе составляет 45–75%. Скорость нагрева настолько высока, что удельные энергозатраты на килограмм детали на 30–50% ниже, чем в электрических печах сопротивления, за счёт отсутствия прогрева футеровки и потерь на излучение.
Факторы потерь: теплопроводность в приспособления (рольганги, центры), излучение открытой поверхности, неоптимальный зазор индуктор–деталь. Лучшие результаты достигаются при использовании ферритового концентратора и герметизации зоны нагрева.
Техника безопасности и экранирование электромагнитных полей
Индукционные установки создают интенсивное электромагнитное поле (особенно выше 50 кГц), которое опасно для персонала (нагрев тканей, влияние на нервную систему). Обязательные меры:
- Экранирование индуктора и питающих шин — медная сетка или лист с отверстиями <10 мм.
- Использование блокировок: открывание защитного кожуха снимает мощность.
- Контроль напряженности поля — по нормам СанПиН не более 24 А/м для частот 60 кГц.
- Термостойкие диэлектрические перчатки для оператора (нагрев деталей до 1200°C).
- Водяное охлаждение индуктора — обязательно, чтобы предотвратить расплавление меди и выход водяного пара.
Заключение: практические рекомендации
Выбор частоты ТВЧ начинают с расчёта требуемой глубины активного слоя: для закалки — на 20–30% больше желаемой глубины закалённой зоны; для пайки — равной толщине паяемого слоя; для сквозного нагрева — частота должна быть 1–5 кГц для изделий более 30 мм. Всегда используйте справочные данные удельных сопротивлений при рабочих температурах. Оптимальная конфигурация индуктора разрабатывается методом моделирования (например, в модулях ANSYS или Comsol).
ТВЧ — наиболее управляемый и производительный метод локального нагрева металлов. Правильно подобранная частота и конструкция индуктора дают повторяемость результатов и минимальный брак.
Похожие статьи