Лазерная резка металлов: типы лазеров, сравнение с плазмой, фокусировка, газы
Введение. Лазерная резка как вершина точности
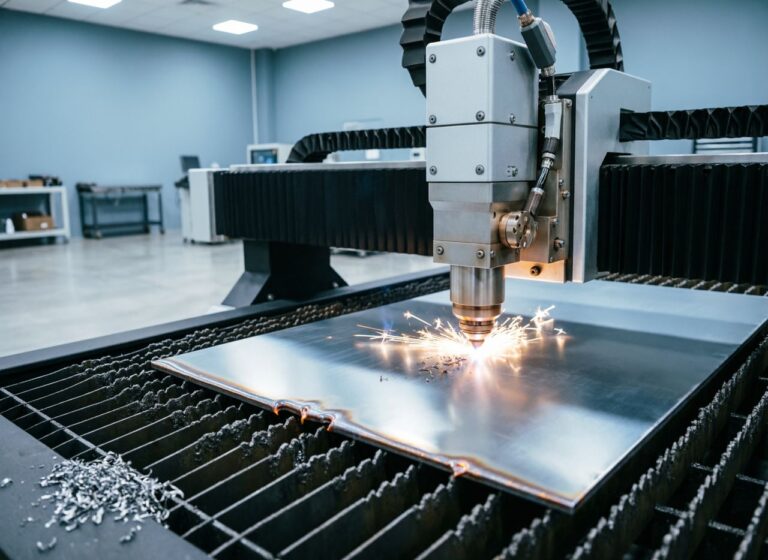
Лазерная резка металлов — это процесс термического разделения материалов с использованием сфокусированного лазерного луча высокой мощности. Температура в пятне фокуса достигает 10 000–15 000 °C, что позволяет плавить и испарять металл с минимальной зоной термического влияния. В отличие от плазменной резки, лазер даёт ширину реза от 0,1 до 0,5 мм, не требует последующей механообработки и обеспечивает точность ±0,05 мм.
Современное производство немыслимо без лазерных станков: от автомобильной промышленности до ювелирного дела. В этой статье рассмотрены все типы лазеров — от классических CO₂ до экзотических рентгеновских, их применение для резки металлов, сравнение с плазмой, вопросы фокусировки и выбора вспомогательных газов.
Физика лазерной резки металлов
Лазерное излучение поглощается поверхностью металла, вызывая её нагрев выше точки плавления. При резке используется фокусировка луча на заготовку, а коаксиальная струя газа (азот, кислород, воздух) выдувает расплавленный металл из зоны реза. Различают три основных режима:
- Испарительная резка: лазер испаряет металл, газ служит для удаления паров. Для тонких листов (<1 мм).
- Плавление с выдуванием: металл плавится, газ выдувает жидкую фазу. Для большинства материалов от 1 до 20 мм.
- Кислородная резка: экзотермическая реакция окисления железа добавляет до 60% тепловой энергии, ускоряя процесс. Только для чёрных сталей.
Лазерная резка против плазменной: подробное сравнение
Оба метода используют тепловое воздействие, но физика и результаты кардинально отличаются.
| Параметр | Лазерная резка | Плазменная резка |
|---|---|---|
| Ширина реза (кеф) | 0,1–0,5 мм | 1–4 мм |
| Точность | ±0,03–0,1 мм | ±0,3–1 мм |
| Зона термического влияния | 0,05–0,3 мм | 0,5–2 мм |
| Максимальная толщина стали | 25–40 мм (волоконный), 20 мм (CO₂) | 50–150 мм |
| Скорость резки 5 мм стали | 4–7 м/мин | 1–2 м/мин |
| Стоимость оборудования | Высокая ($50k–500k+) | Средняя ($5k–100k) |
| Расходники | Газ, линзы (редко) | Электроды, сопла (часто) |
| Обработка отраж. металлов (медь, латунь) | Сложно (нужен волоконный с контролем обратки) | Легко |
CO₂-лазеры. Классика лазерной резки
CO₂-лазеры генерируют излучение с длиной волны 10,6 мкм (дальний инфракрасный диапазон). Активная среда — смесь CO₂, N₂, He, возбуждаемая электрическим разрядом. Мощность от 500 Вт до 20 кВт. Основное преимущество — отличное поглощение неметаллами и черными металлами, но для алюминия и меди поглощение низкое (требуется предварительное чернение).
Достоинства и недостатки CO₂-лазеров
- + Низкая стоимость ватта мощности (чем у волоконных).
- + Хороший рез нержавейки и углеродистой стали.
- – Большие габариты, сложная оптика (зеркала, ZnSe-линзы).
- – Низкий КПД (8–15%).
- – Не режет медь, латунь, алюминий без специальных присадок.
В промышленности CO₂-лазеры постепенно вытесняются волоконными, но остаются актуальными для раскроя листов органики, дерева и комбинированных материалов.
Волоконные лазеры (кварцевые, иттербиевые)
Волоконные лазеры — современный стандарт лазерной резки металлов. Длина волны 1,06–1,09 мкм (ближний ИК). Активная среда — оптическое волокно, легированное иттербием (Yb) или эрбием (Er), накачивается полупроводниковыми диодами. КПД достигает 30–40%, ресурс диодов накачки — 50 000–100 000 часов.
Главное преимущество — отличное поглощение алюминием, медью, латунью и нержавейкой (в 3–5 раз выше, чем у CO₂). Возможность передачи излучения по гибкому кабелю упрощает интеграцию с роботами и 3D-станками. Недостаток — высокая стоимость источников мощностью выше 6 кВт и чувствительность к обратному отражению (современные системы имеют изоляторы).
Дисковые и диодные лазеры
Дисковые (Thin-disk) лазеры — гибрид твердотельной и волоконной технологии. Активный элемент — тонкий диск из иттрий-алюминиевого граната (Yb:YAG), накачиваемый диодами. Обеспечивают мощность до 10 кВт при отличном качестве луча (BPP < 2 мм·мрад). Используются для резки толстых листов (до 40 мм стали) и сварки.
Прямые диодные лазеры — излучение формируется непосредственно из полупроводниковых матриц, длина волны 0,9–1,0 мкм. Низкая стоимость, высокий КПД (50%), но плохое качество луча (BPP > 20), что ограничивает применение для резки (толстые листы не режут). Используются для пайки, поверхностной термообработки и сварки.
Эксимерные лазеры (ArF, KrF, XeCl)
Эксимерные лазеры генерируют ультрафиолетовое излучение (длина волны 157–351 нм) на основе димеров благородных газов (ArF — 193 нм, KrF — 248 нм, XeCl — 308 нм). Импульсный режим, высокая энергия фотонов позволяет удалять материал путём абляции — испарения без плавления. Применяются в микрообработке металлов (отверстия 10–50 мкм), изготовлении масок и MEMS. Для макрорезки металлов толщиной более 0,5 мм эксимеры непригодны из-за низкой средней мощности (до 100 Вт).
Химические лазеры: HF и DF (фтороводородные и дейтериевые)
Химические лазеры — одни из самых мощных непрерывных источников (мегаватты!). Принцип действия: химическая реакция между фтором и водородом (или дейтерием) создаёт инверсию населённости в молекулах HF (2,7 мкм) или DF (3,8 мкм). Применяются исключительно в военных целях (системы ПВО, уничтожение ракет) и для научных экспериментов.
Для промышленной резки металлов химические лазеры не используются из-за токсичности реагентов (фтор, HF) и сложности утилизации. Однако их характеристики впечатляют: КПД до 10%, мощность до 2 МВт (например, лазер MIRACL в США). Для мягкой стали луч поглощается практически полностью, но стоимость миллисекунды работы огромна.
Неодимовые и твердотельные лазеры (Nd:YAG, Nd:Glass)
Твердотельные лазеры на неодиме (Nd:YAG длина волны 1,064 мкм) — предшественники волоконных. Используют стержень из иттрий-алюминиевого граната, легированного неодимом. Импульсные режимы позволяют создавать пиковую мощность до 100 кВт при средней 500 Вт. Применяются для точечной сварки, гравировки и сверления отверстий в металлах (в том числе в аэрокосмической отрасли для сверления охлаждающих каналов в лопатках турбин).
Неодимовое стекло (Nd:Glass) используется в лазерах для термоядерного синтеза (например, NIF в США) — мощность петаватты, импульс наносекунды. Для резки металлов не применяется из-за низкой частоты повторения.
Рентгеновские лазеры (X-ray free electron lasers — XFEL)
Рентгеновские лазеры на свободных электронах (XFEL) генерируют когерентное рентгеновское излучение (0,1–10 нм) с фантастической пиковой мощностью (до 10³³ Вт/см²). Принцип: ультрарелятивистские электроны движутся в ондуляторе, излучая синхротронное излучение в когерентном режиме. Единственные источники в мире — крупные научные мегаустановки (European XFEL, SLAC LCLS).
Для резки металлов рентгеновские лазеры теоретически идеальны — поглощение любыми металлами на 100% (отсутствие отражения), возможность резать любые толщины и получать нанометровую точность. Но на практике — установка размером 3–5 км, стоимость $1–2 млрд, стрельба несколько раз в секунду. Применение: исследование материи, биология, создание экстремальных состояний. В промышленной резке — невозможны в обозримом будущем.
Фокусировка и оптика лазерных станков. Линзы, зеркала, защитные стёкла
Фокусирующая система — сердце лазерного резка. Используются линзы из ZnSe (для CO₂), кварца или плавленого силиката (для волоконных). Фокусное расстояние от 100 до 300 мм. Диаметр пятна d = 2·λ·f / (π·D), где λ — длина волны, f — фокусное, D — диаметр луча. Для волоконного лазера (λ=1,07 мкм) d может быть 50–100 мкм, обеспечивая энергетическую плотность (10⁶–10⁷ Вт/мм²).
Критический параметр — положение фокуса относительно поверхности. При резке стали положительный фокус (выше металла) даёт меньший кеф, отрицательный — большую глубину. Автофокусировка в современных станках меняет положение с ЧПУ за 0,1 секунды.
Вспомогательные газы для лазерной резки: азот, кислород, сжатый воздух
Выбор газа влияет на скорость, качество кромки и химический состав реза.
- Азот (N₂): инертный газ, выдувает расплав без окисления. Давление 10–20 бар. Идеален для нержавейки и алюминия — кромка светлая, без окалины, не требует зачистки. Недостаток: низкая скорость резки сталей.
- Кислород (O₂): экзотермическая реакция (Fe + O₂ = FeO + тепло) увеличивает скорость резки чёрных сталей на 30–50%. Давление 2–5 бар. Минус: окалина на кромке, требует шлифовки, зона термического влияния больше.
- Сжатый воздух: компромисс, содержит 21% O₂ и 79% N₂. Для стали даёт хорошую скорость, для нержавейки — незначительное окисление. Самый дешёвый вариант.
- Аргон (Ar): используется редко (только для титана и специальных сплавов, так как очень дорог).
Расход газа: для азота — 100–500 л/мин в зависимости от толщины и сопла. Применение ротаметров и контроля давления обязательно.
| Материал | Рекомендованный газ | Скорость (относительная) | Качество кромки |
|---|---|---|---|
| Углеродистая сталь | Кислород | Высокая | С окалиной |
| Нержавеющая сталь | Азот | Средняя | Идеальное (матовая) |
| Алюминий | Азот/воздух | Средняя | Хорошее |
| Медь, латунь | Азот (высокое давление) | Низкая | Среднее |
Расчёт мощности и скорости лазерной резки
Требуемая мощность лазера зависит от толщины и типа металла. Эмпирическая формула для стали 1–20 мм: P (кВт) = 0,5 + 0,2·h (мм). Для h=10 мм требуется 2,5–3 кВт. При этом скорость реза (м/мин) ≈ (P·60) / (h·k), где k — энергия на единицу объёма (для стали ~10–15 Дж/мм³).
Пример: нержавейка 8 мм, лазер 4 кВт: V = 4·60 / (8·12) = 240/96 = 2,5 м/мин. Реально с азотом — 2,0–2,2 м/мин. Пиковая производительность может достигать 40 м/мин на листе 1 мм (волоконный 3 кВт).
Экономически лазерная резка выгодна при загрузке станка > 2000 часов в год, так как амортизация оборудования существенна. Для тонких листов лазер окупается быстрее плазмы из-за высокой скорости.
Качество кромки и зона термического влияния
Лазерный рез оставляет на поверхности слой переплавленного металла (шероховатость Ra 1,5–6 мкм), называемый гратом. При резке с азотом грат легко удаляется, с кислородом — более прочный. Ширина кефа составляет от 0,1 мм (волоконный 1 кВт, лист 1 мм) до 0,5 мм (CO₂ 6 кВт, 20 мм).
Зона термического влияния (ЗТВ) — область структурных изменений металла, для лазера это 0,05–0,3 мм, что в 5–10 раз меньше, чем у плазмы. Это критично для нержавейки (не теряет коррозионную стойкость) и инструментальных сталей (твердость не падает).
Безопасность при лазерной резке
- Лазерное излучение высокой мощности: обязательны защитные кожухи со светофильтрами класса LB4–LB5 (для 1 мкм) или LB2–LB3 для 10 мкм.
- Дым и аэрозоли металлов: мощная вытяжка с фильтрацией (HEPA+уголь). Оксиды хрома и никеля — канцерогены.
- Пожароопасность: разогретые частицы могут воспламенить стружку и масла. Автоматическое пожаротушение в зоне резки.
- Высокое напряжение: в лазерах до 10–20 кВ, конденсаторные батареи опасны даже при отключении.
- Защита глаз: невозможно смотреть на пятно реза даже в очках общего назначения — нужны специальные лазерные очки.
Заключение. Будущее лазерной резки
Лазерная резка металлов — технология, которая продолжает быстро эволюционировать. Волоконные лазеры вытесняют CO₂ в диапазоне мощностей до 12 кВт, а новые источники на длине волны 1,5 мкм (безопаснее для глаз) начинают появляться. Гибридные станки «лазер+плазма» для комбинированной обработки толстых листов.
Рентгеновские и мегаваттные химические лазеры остаются экзотикой, но прогресс в компактных ускорителях может сделать рентгеновскую лазерную резку доступной через 20–30 лет. Пока же для повседневных задач выбор между лазером и плазмой очевиден: лазер для точности и тонких деталей, плазма — для грубого разделения толстого металла.
Похожие статьи