Плазматроны: принцип действия, резка металлов, расчёт мощности, газы, сопла
Введение. Что такое плазматрон
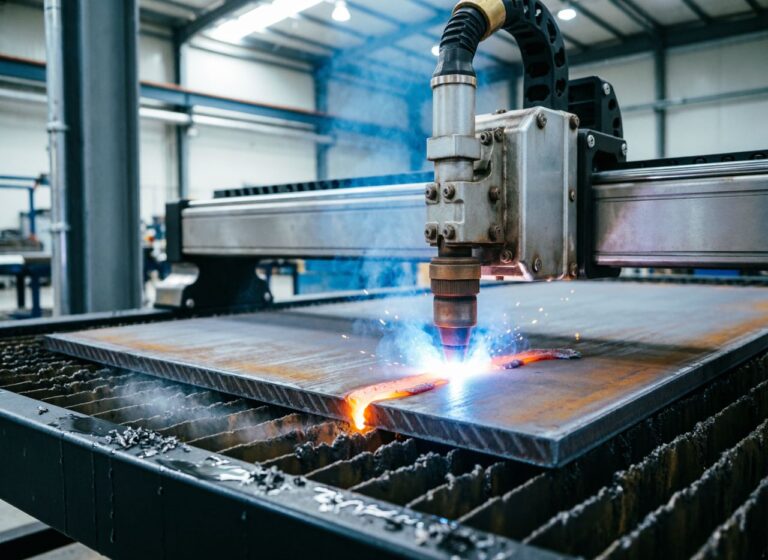
Плазматрон (плазменный резак, плазменная горелка) — устройство, создающее высокотемпературную струю плазмы путём ионизации газа в электрической дуге. Температура плазмы достигает 8 000–30 000 °C, что позволяет плавить и выдувать практически любые электропроводящие материалы. Основное применение — резка стали, алюминия, меди, титана, чугуна, а также наплавка, сварка, нанесение покрытий.
В отличие от лазерной или гидроабразивной резки, плазма наиболее эффективна для металлов средней и большой толщины (6–80 мм и более), причём оборудование значительно дешевле лазерного. По объёму продаж в промышленности плазменная резка занимает второе место после механической.
Принцип действия плазматрона. Физика плазменной дуги
Работа плазматрона основана на создании электрической дуги между электродом (катодом) и соплом (анодом) или между электродом и разрезаемым металлом (прямая дуга). Газ (воздух, аргон, азот, водород) проходит через дуговую камеру, ионизируется, превращается в плазму и вылетает из сопла с огромной скоростью (до 1500 м/с).
Этапы работы плазмотрона
- Дежурная дуга: между электродом и соплом подаётся высокочастотное напряжение (2–10 кВ) для пробоя и создания пилотной дуги малой мощности.
- Перенос дуги: после поднесения резака к металлу дуга перекидывается на разрезаемый металл (анод), ионизированный газ начинает резать.
- Стабилизация дуги: вихревой поток газа (закрутка в камере) центрирует дугу, охлаждает сопло и создаёт узкий плазменный пучок.
Почему плазма — единственное решение для резки некоторых металлов
Кислородная резка (газовая) работает только с черными сталями, причём необходима реакция окисления железа. Алюминий, нержавейка, медь, титан не окисляются или образуют тугоплавкие оксиды, блокирующие процесс. Лазерная резка требует дорогих станков и плохо справляется с толстыми заготовками (>25 мм для нержавейки). Гидроабразивная резка медленна и дорога в расходниках.
Плазма не зависит от химического состава металла — она плавит любой токопроводящий материал. Для резки алюминия толщиной 30 мм плазма даёт скорость 500–800 мм/мин, лазер — не более 200 мм/мин с риском отражения лазерного луча. Для титановых сплавов плазма — стандарт в авиастроении.
Какие газы используют для плазматронов. Влияние на качество резки
Выбор газа определяет температуру, скорость резки, чистоту кромки и стоимость. Основные типы:
- Сжатый воздух (воздушно-плазменная резка): самый дешёвый, широко применяется для стали, нержавейки, алюминия (образует оксидную плёнку, требует зачистки). Давление 4–8 бар.
- Азот (N₂): лучший выбор для нержавейки и алюминия — чистая кромка без заусенцев, минимальное окисление. Применяется при резке меди и латуни.
- Аргон (Ar): даёт стабильную дугу и очень чистый рез, но низкая скорость. Используется для титана, цветных сплавов, малых толщин.
- Водород (H₂) или смеси Ar+H₂, N₂+H₂: максимальная температура (до 30 000°C) позволяет резать толстые нержавеющие и титановые плиты до 150 мм. Взрывоопасен.
- Кислород (O₂): только для черных сталей — ускоряет резку за счёт экзотермической реакции, но оставляет окалину на кромке.
Сравнительная таблица газов
| Газ | Температура плазмы (°C) | Применение | Качество реза | Относительная стоимость |
|---|---|---|---|---|
| Воздух | ~12000 | Сталь, алюминий, нержавейка (общее) | Среднее, окисление | Низкая |
| Азот | ~14000 | Нержавейка, алюминий, медь | Отличное (матовая кромка) | Средняя |
| Аргон | ~10000 | Титан, цветные сплавы | Идеальное | Высокая |
| Аргон+Водород (35% H₂) | ~25000 | Толстая нержавейка (>40 мм), титан | Отличное | Высокая |
| Кислород | ~13000 | Чёрная сталь (ускоренная резка) | Хорошее, окалина | Низкая |
Сопла и электроды: материалы, ресурс, охлаждение
Сопло и электрод — расходные части плазматрона, работающие в экстремальных условиях. Для изготовления электрода используют гафний (Hf) или цирконий (Zr) в медной оправке. Гафний предпочтительнее для воздуха и кислорода — он более жаростоек, образует термостойкий слой. Сопла изготавливаются из меди (бескислородная медь M1, Cu-ETP) с вставками из жаропрочных сплавов.
Ресурс деталей
- Электрод с гафнием: 300–800 запусков (до 2–4 часов чистого реза).
- Сопло медное: 150–400 запусков, быстрее изнашивается при высокой силе тока.
- Признак износа: ухудшение качества реза, конусность, увеличение расхода газа, падение тока.
Интенсивное водяное охлаждение обязательно для мощных резаков (свыше 50 А). Вода циркулирует через рукав и охлаждает сопло и электрод, иначе они плавятся за секунды. Для маломощных (до 40 А) — воздушное охлаждение.
Какое напряжение подается на плазматрон. Вольт-амперные характеристики
Плазматроны работают на постоянном токе, напряжение холостого хода источника питания — 250–400 В. Напряжение дуги в рабочем режиме (Uдуги) варьируется от 80 до 180 В в зависимости от длины дуги, расхода газа и типа газа (водород даёт выше напряжение). Для толстых материалов нужно более высокое напряжение (150–200 В) для прорезания.
Ток (I) бывает от 20 А (ручная резка тонких листов) до 600 А (автоматическая резка 150 мм стали). Зависимость: чем выше ток, тем больше ширина реза и глубина проплавления. Оптимальные значения для стали 30 мм: I=120–150 А, U=140 В.
Расчет мощности резака и скорости резки
Необходимая мощность определяется толщиной и теплопроводностью металла. Эмпирические формулы для стали и нержавейки:
- Минимальный ток (А) ≈ (15–20) × толщина (мм) (например, для 20 мм — минимум 300 А).
- Скорость реза V (мм/мин) = (K * I) / h, где h — толщина металла, K — коэффициент, зависящий от материала (для стали K≈80–100, для алюминия K≈120–150).
Пример: Резка нержавейки 10 мм с током 80 А. V ≈ (90 * 80)/10 = 720 мм/мин. Реальная скорость с учётом чистоты кромки — 600–650 мм/мин.
Для расчёта полной мощности: P = U(В) * I(А) / 1000 (кВт). При I=150 А, U=145 В, P=21,75 кВт. Средняя мощность, идущая в металл — до 15 кВт, что достаточно для плавления 0,5–1 кг/мин стали.
Трудозатраты на внешнюю энергию в плазменной резке
Энергопотребление плазматрона складывается из: активной мощности дуги (70–80% от общей), мощности охлаждения (насосы, вентиляторы), компрессора (если воздух) и блока управления. Для системы на 120 А (ручной плазматрон): P_дуги ≈ 16 кВт; P_общ ≈ 20–22 кВт (с учётом КПД источника 85–90%).
Расход электроэнергии на 1 метр реза (сталь 10 мм): за 1 минуту режется 0,6 м, мощность 22 кВт — энергия 0,367 кВт·ч/м. Стоимость около 0,3–0,6 руб за метр (в РФ). Для кислородной резки энергозатраты на нагрев металла больше, однако дешевле газ. Но несравнимая скорость и качество.
Для промышленных станков с ЧПУ (400 А) потребление достигает 150 кВт, но один пропил 100 мм стали длиной 5 м занимает 2 минуты — эффективность высока.
Режимы резки разных металлов. Подводные камни
Нержавеющая сталь
Лучший газ — азот (чистый рез, без окалины) или смеси Ar+H₂ для толстых листов. Не использовать кислород — он окисляет хром, снижая коррозионную стойкость. Проблема: вязкие граты (заусенцы) на нижней кромке, требующие механической зачистки.
Алюминий
Газ — воздух или азот. Высокая теплопроводность требует увеличения тока на 20–30% по сравнению со сталью той же толщины. Часто деформирует тонкие листы из-за перегрева. Используйте быстрое охлаждение и минимизацию времени реза.
Медь и латунь
Очень сложна из-за отражения дуги и высокой теплопроводности. Требует аргона или азота, а также высокой плотности тока. Для меди толще 20 мм газ Ar+H₂.
Чугун
Резка возможна, но на кромке образуется карбидный слой (цветной белый чугун), который трудно обрабатывать. Лучше использовать азот.
Технические нюансы, о которых молчат инструкции
- Зазор между соплом и металлом: для ручной резки 3–6 мм (меньше — залипание, больше — дуга гаснет).
- Сжатый воздух должен быть сухим и без масла: влага разрушает гафниевый электрод, масло вызывает загрязнение реза и дым.
- Фактор «двойной дуги»: возникает, когда вторая дуга замыкается между электродом и соплом, минуя металл. Сжигает сопло. Причины: износ сопла, низкое качество газа, превышение тока.
- Полярность: прямая (электрод — минус, деталь — плюс). Обратная не используется — разрушает электрод.
- Высота повторного зажигания дежурной дуги: для старых плазматронов требовалось повторное нажатие кнопки, современные имеют pilot arc — дуга всегда готова при поднесении к металлу.
Безопасность при работе с плазматроном
- Ультрафиолетовое излучение: Плазма излучает мощный УФ-свет, поражающий роговицу. Обязательны щитки класса «Plasma» (светофильтр DIN 9–13).
- Высокое напряжение холостого хода (300–400 В DC): смертельно опасно. Не работать в сырых перчатках, заземлить деталь.
- Дым и пары металлов: вентиляция, вытяжка. При резке нержавейки выделяется шестивалентный хром — канцероген.
- Пожароопасность: искры разлетаются на 5–8 метров. Убрать горючие материалы.
- Водяное охлаждение: проверять герметичность, токоведущие части под напряжением при разрыве шланга.
Заключение и тенденции развития плазменной резки
Плазматрон — одно из самых универсальных и высокопроизводительных средств резки электропроводящих материалов. Для металлов толщиной от 6 до 80 мм плазма не имеет конкурентов по соотношению цена/скорость/качество. Изучение принципов действия, правильный выбор газа, своевременная замена сопел и электродов, понимание электрических режимов (напряжение, ток, мощность) — ключ к эффективной и безопасной работе.
Новейшие разработки: плазма с высоковольтным импульсным током (HPP), использующая микроплазменные вспышки для снижения расхода газа на 30%. Гибридные системы плазма+лазер (LaserHybrid) для сверхчистого реза. Однако классические воздушно-плазменные резаки остаются основным рабочим инструментом на малых и средних производствах.
Похожие статьи